一辆白车身的上百个焊点:PLC 如何指挥汽车焊装线精准落枪
对想进入汽车制造自动化方向的人来说,PLC 编程、机器人应用、传感与机电基础都要一起补。
湖南托雅技工学校就业分析栏目文章《一辆白车身的上百个焊点:PLC 如何指挥汽车焊装线精准落枪》,发布于2026-11-22。走进汽车焊装车间,最震撼的往往不是焊接本身,而是一整排机械臂同时起舞的场景。一台。
焊装线,是精度与节拍的双重考验
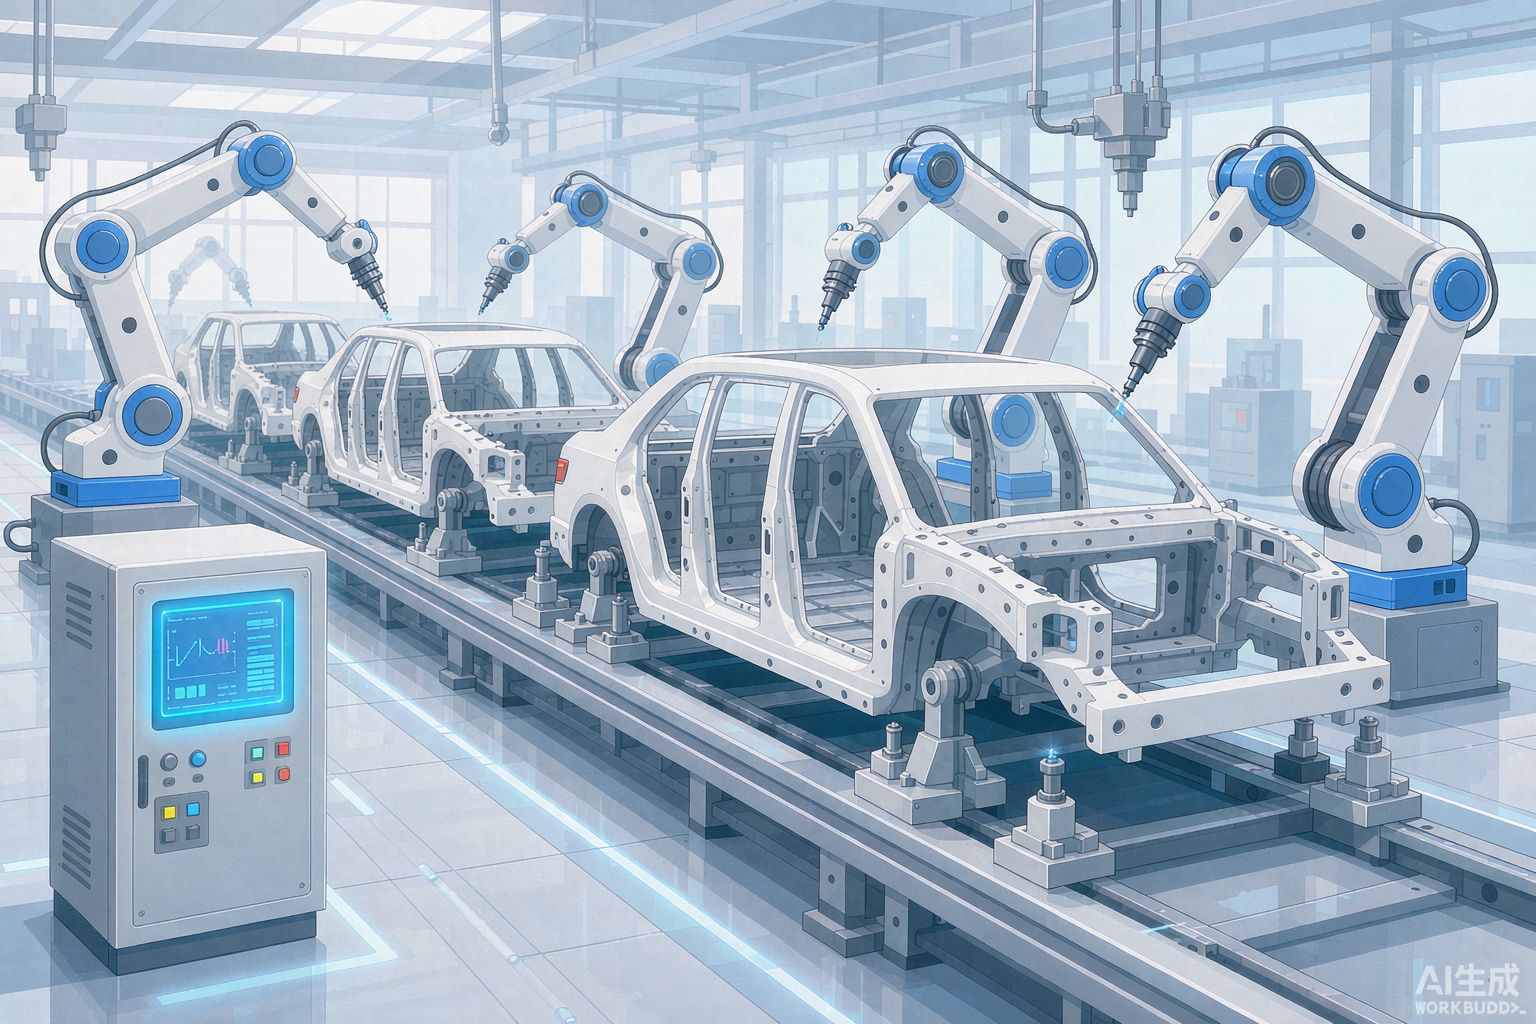
焊装是整车制造里自动化程度最高的环节之一。车身由冲压好的钣金件拼装而成,需要在夹具中定位、夹紧,再由多台机器人按程序完成点焊。难点有两个:一是精度,焊点位置差之毫厘,就可能影响车身强度和外观;二是节拍,焊装线要和后续涂装、总装衔接,单台车的作业时间被压得很紧。过去靠人工焊接,质量波动大、强度也难保证;如今整条线高度自动化,靠的是一套能稳定重复执行的控制系统。
PLC 做的,是把机器人、夹具与工位串成一体
在焊装线里,PLC 承担的是“总调度”的角色。它负责管理工位之间的顺序与互锁:夹具确认夹紧到位,才允许机器人下枪;一台机器人完成当前焊点,才放行车身流转到下一工位。焊接电流、通电时间等工艺参数也由系统按车型配方调用,换款时切换程序即可,无需逐台重新设定。多家整车与零部件企业的实践观察显示,把节拍、定位与工艺参数纳入统一控制后,焊接质量的一致性与产线的稳定性都明显提升。
定位与传感,让每一枪都落在对的地方
精准焊接的前提,是车身被稳稳地固定在正确位置。伺服夹具、定位销和各种传感器共同完成这项工作:车身到位后,系统逐一确认夹紧状态与位置信号,任何一处不到位都会触发报警、暂停作业。视觉与传感技术的加入,还能对关键孔位进行在线检测,把偏差拦截在下枪之前。对工程师而言,这部分工作正从“调机械”转向“调信号、调逻辑”,既要懂设备,也要懂控制流程。
从会维护到会优化,是这条线的人才门槛
焊装线越复杂,对自动化人才的要求越高。只会处理简单故障远远不够,还要能读懂梯形图与机器人程序、理解工位互锁逻辑,并借助产线数据找出节拍瓶颈。对想进入汽车制造自动化方向的人来说,PLC 编程、机器人应用、传感与机电基础都要一起补。行业里那些能独立承担产线调试与优化的人,靠的正是这种跨专业的综合积累,而不是单一技能。